Probenahme im Batterierecycling: warum Containment und Repräsentativität zusammen gedacht werden müssen
Im Batterierecycling treffen zwei Anforderungen aufeinander, die in der Praxis meist gegeneinander ausgespielt werden. Die eine lautet: Das Material darf niemanden erreichen. Die andere lautet: Die Probe muss das Material korrekt abbilden. Wer nur die erste erfüllt, baut eine dichte Anlage mit unbrauchbaren Analysewerten. Wer nur die zweite erfüllt, gefährdet Mitarbeitende. Beide Anforderungen zusammen sind die eigentliche Ingenieursaufgabe.
Warum die Probe im Batterierecycling regulatorisch zählt
Die EU-Batterieverordnung (Verordnung (EU) 2023/1542) definiert Recyclingeffizienz als Massenverhältnis: zurückgewonnene Sekundärrohstoffe im Verhältnis zur Masse der Altbatterien, die dem Verfahren zugeführt wurde. Dazu kommen Mindestwerte für die stoffliche Verwertung einzelner Rohstoffe: ab Ende 2027 90 Prozent für Kobalt, Kupfer, Blei und Nickel sowie 50 Prozent für Lithium, ab Ende 2031 dann 95 beziehungsweise 80 Prozent.
Diese Quoten sind keine Selbstauskunft. Sie müssen belegt werden – und der Beleg besteht aus Analysenwerten von Eingangs- und Ausgangsströmen. Jeder dieser Analysenwerte gilt exakt für die Probe, aus der er gewonnen wurde. Damit hängt die gesamte Nachweiskette an der Frage, wie repräsentativ diese Probe war. Eine unsaubere Probenahme erzeugt keinen Messfehler im Labor, sondern eine falsche Quote in der Berichterstattung.
Hinzu kommt der Statuswechsel des zentralen Zwischenprodukts: Die EU-Kommission hat das Abfallverzeichnis 2025 per delegiertem Rechtsakt angepasst, Schwarzmasse gilt seither als gefährlicher Abfall. Damit ist ihr Export in Nicht-OECD-Staaten nach dem Basler Übereinkommen untersagt – und die Aufbereitung findet dort statt, wo auch die Beprobung stattfinden muss.
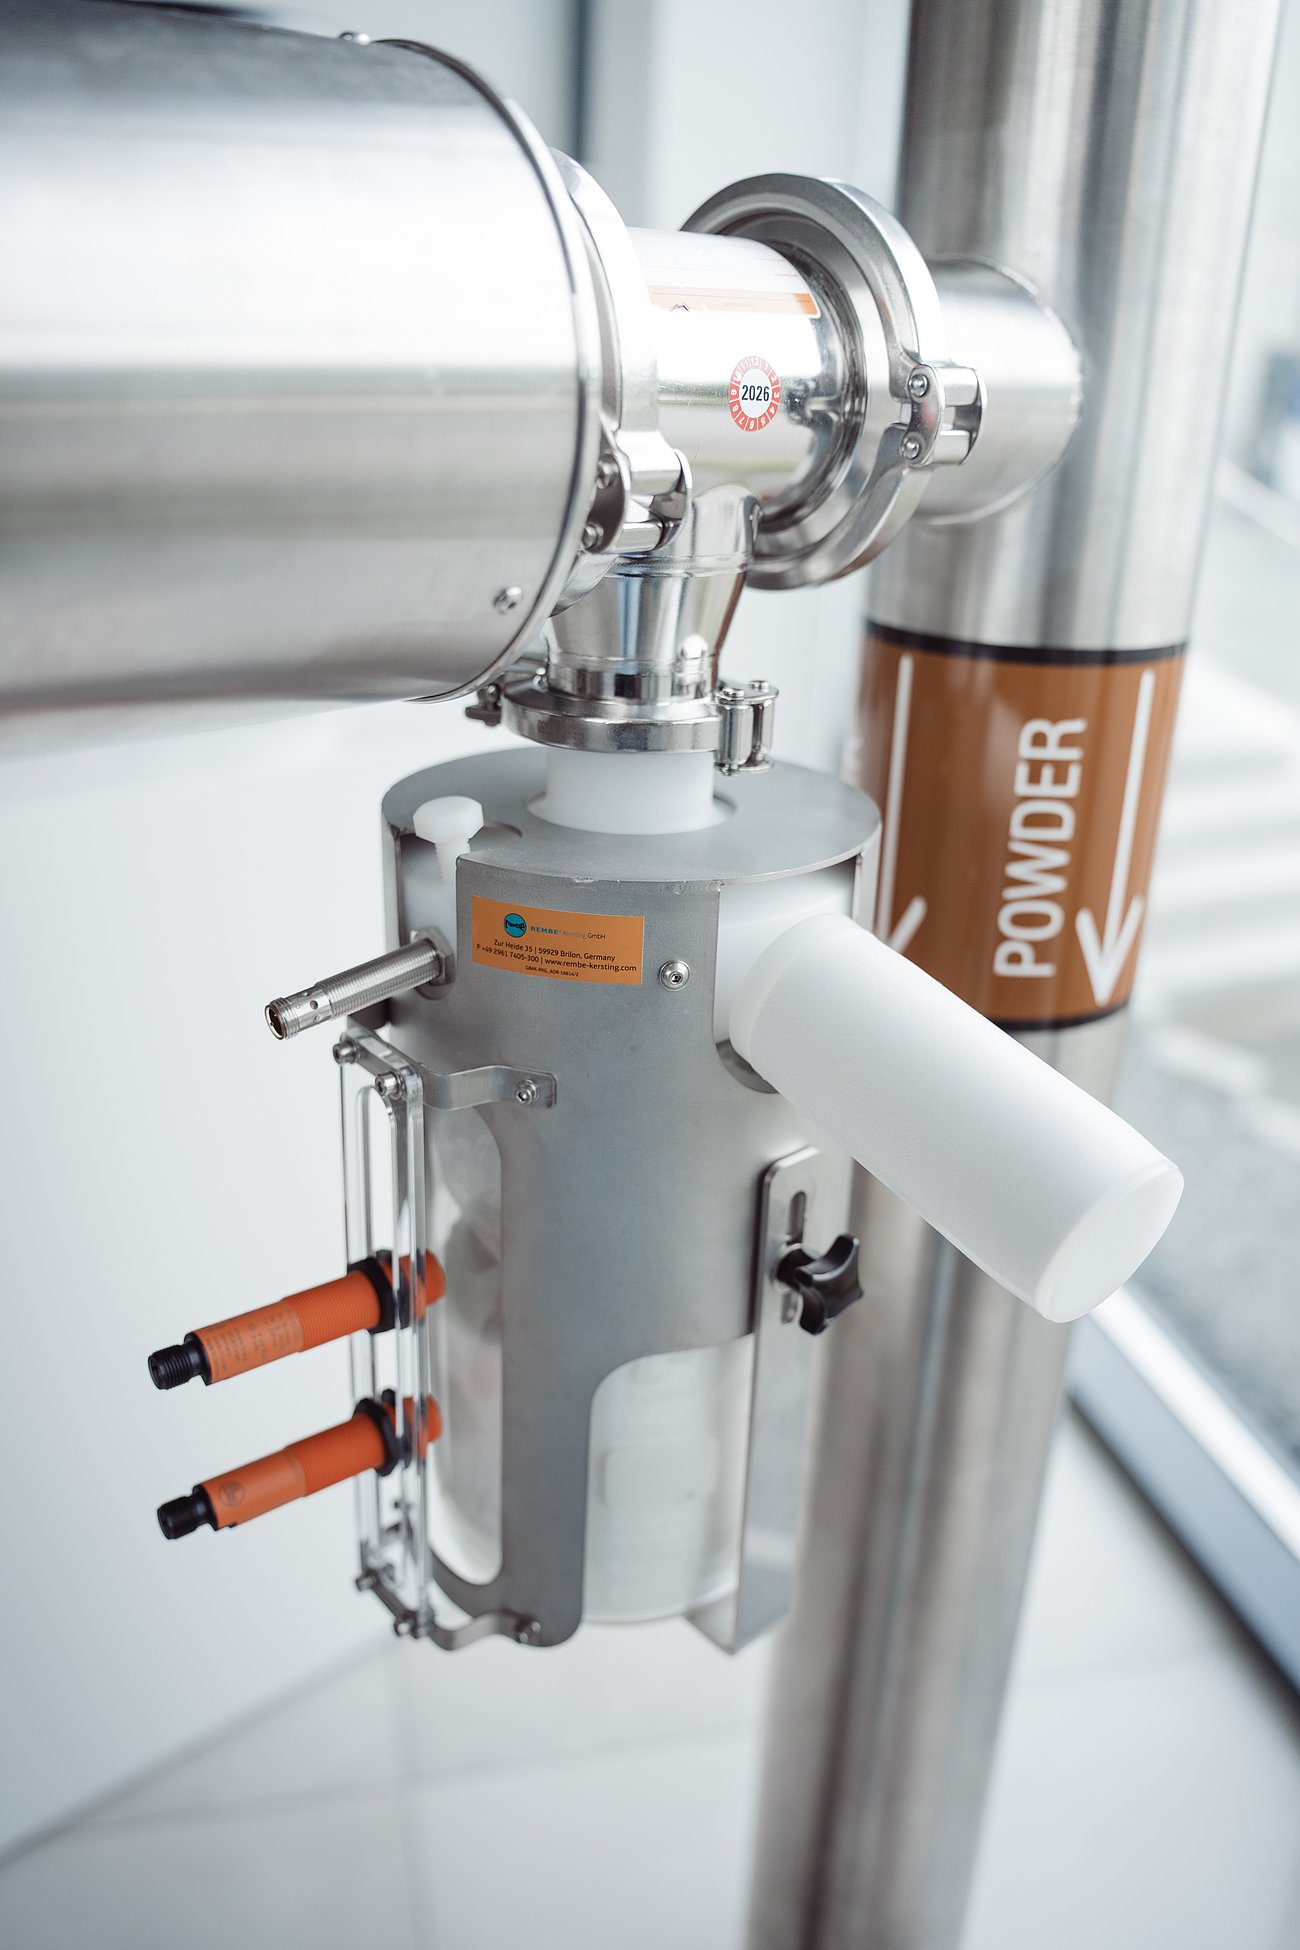
Probenahmeventil SAMflow
Schwarzmasse ist der schwierigste Fall von Repräsentativität
Schwarzmasse entsteht, nachdem Lithium-Ionen-Zellen zerlegt und geschreddert wurden. Das Ergebnis ist ein Gemisch aus Aktivmaterial-Partikeln, Graphit, Folienresten aus Kupfer und Aluminium, Gehäusefragmenten und Separatormaterial, mit stark unterschiedlichen Korngrößen und Schüttdichten. Und die Zusammensetzung schwankt zusätzlich mit Batterietyp und Hersteller.
Aus Sicht der Probenahme ist das der Extremfall: Ein Material, dessen Bestandteile sich physikalisch stark unterscheiden, entmischt sich bei jeder Bewegung. Eine einzelne Griffprobe kann eine solche Charge nicht abbilden. Notwendig sind viele Einzelproben, verteilt über den Produktstrom, die zu einer Sammelprobe zusammengeführt werden: also Inline-Entnahme aus dem laufenden Prozess statt Beprobung aus dem ruhenden Haufwerk.
Genau hier entsteht der Konflikt mit dem Containment: Jede zusätzliche Entnahme ist bei offener Probenahme eine zusätzliche Exposition. Nur ein geschlossener, automatisierter Probenahmeprozess erlaubt es, die Anzahl der Einzelproben zu erhöhen, ohne das Sicherheitsniveau zu senken.
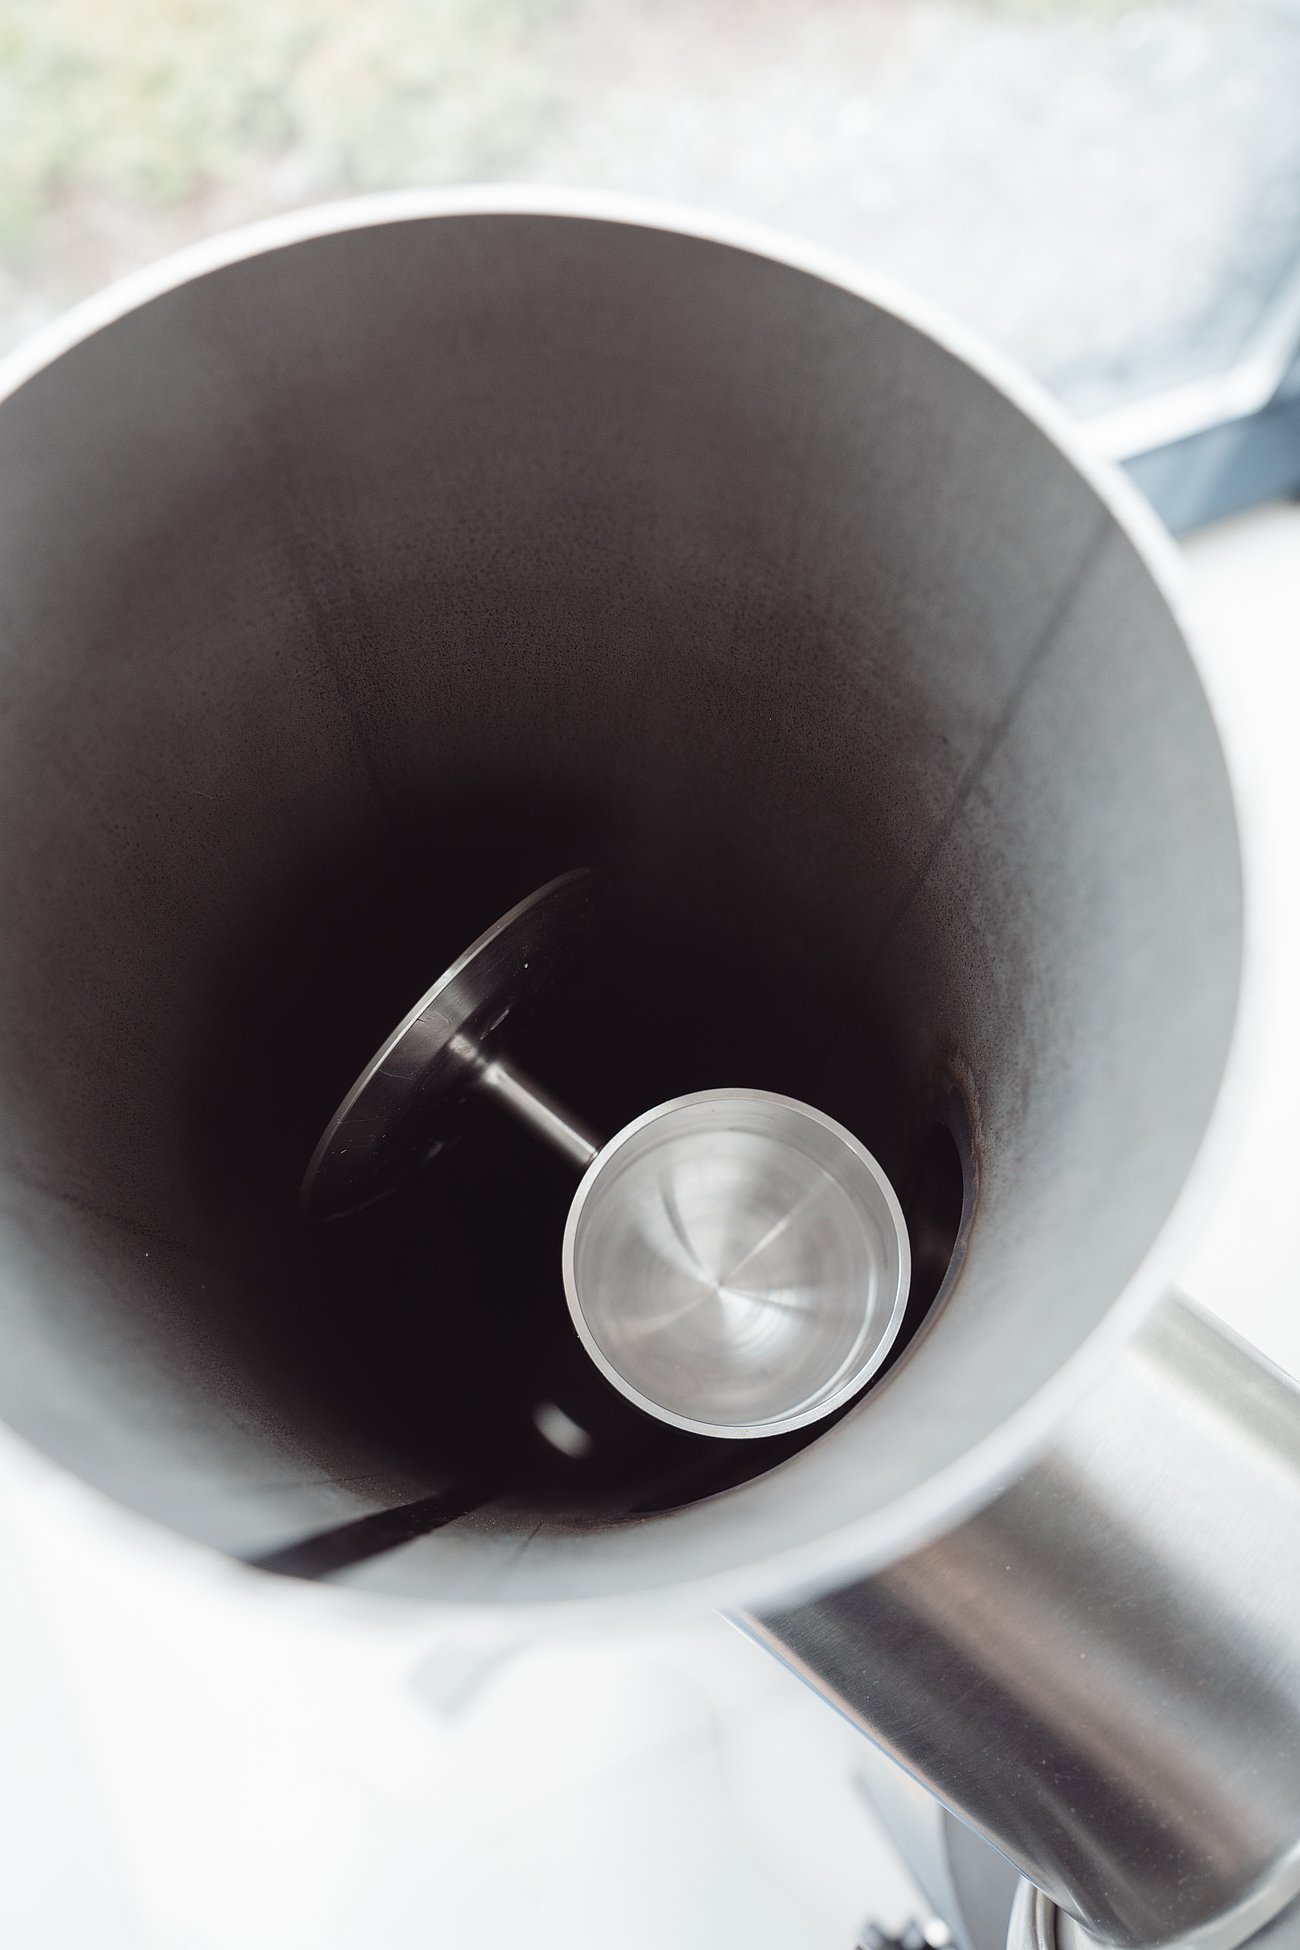
Tassenprobenehmer SAMglide
Containment: der Prozess bestimmt die Schutzklasse
Die Probenahme im Batterierecycling stellt besonders hohe Anforderungen an Sicherheit, Dichtheit und Containment. Bei Batteriepulvern (etwa Lithiumhydroxid, Schwarzmasse oder weiteren Batterierohstoffen) stehen der Schutz des Mitarbeiters und die Produktsicherheit jederzeit im Vordergrund. Ein geschlossener Probenahmeprozess minimiert den Kontakt mit dem Produkt und verhindert das Austreten gesundheitsgefährdender Stäube.
Welches Schutzniveau erforderlich ist, lässt sich nicht pauschal festlegen. Es ergibt sich aus der stofflichen Bewertung des Mediums – in der Praxis über Arbeitsplatzgrenzwerte beziehungsweise eine OEB-Klassifikation. Dieselbe Systematik, die in der Pharmaindustrie den Containment-Standard vorgibt, ist auch für Batteriematerialien der richtige Ausgangspunkt: erst die Einstufung des Mediums, dann die Auslegung des Probenehmers.
Zwei weitere Eigenschaften dieser Materialien gehören in dieselbe Betrachtung: Feinsttrockene Pulver neigen zu elektrostatischer Aufladung, und metallhaltige Stäube können zündfähige Atmosphären bilden – die Auslegung muss also auch die Anforderungen aus ATEX abdecken.
Werkstoffe und Beschichtungen: nach Medium, nicht nach Katalog
Jeder Prozess stellt unterschiedliche Anforderungen an Material, Temperatur, Druck und Produkthandling. Deshalb entstehen die Probenahmelösungen individuell und exakt auf die jeweilige Anwendung abgestimmt.
- Werkstoffe: Neben verschiedenen Edelstählen kommen hochbeständige Werkstoffe wie Hastelloy® zum Einsatz, um auch aggressive oder korrosive Medien sicher beproben zu können – Lithiumhydroxid etwa ist stark alkalisch.
- Beschichtungen: Für besonders anspruchsvolle Anwendungen stehen Beschichtungen aus PTFE oder ETFE zur Verfügung. Sie erhöhen die chemische Beständigkeit, reduzieren Anhaftungen und erleichtern die Reinigung.
- Dichtungssysteme: Druckfeste und prozesssichere Dichtungen verhindern, dass gesundheitsgefährdende Stäube oder Partikel unkontrolliert austreten.
Der Punkt hinter der Werkstoffliste ist nicht die Liste selbst, sondern die Reihenfolge: Zuerst wird das Medium bewertet, dann der Werkstoff gewählt. Edelstahl, wo er genügt, Hastelloy®, wo er nicht genügt. Ein Probenehmer, der grundsätzlich in der höchsten Werkstoffklasse angeboten wird, ist kein Kompetenzsignal, sondern ein Verzicht auf Auslegung.
Inertisierung: Produktschutz und Reinigung in einem Schritt
Bei reaktiven oder feuchtigkeitsempfindlichen Produkten kann der Probenehmer mit einer Inertgaseinspritzung ausgestattet werden. Sie schützt das Produkt vor dem Kontakt mit Sauerstoff oder Feuchtigkeit und dient gleichzeitig zur Reinigung des Probenehmers, indem Produktrückstände nach der Probenahme zuverlässig entfernt werden.
Diese Doppelfunktion ist mehr als eine elegante Lösung: Sie adressiert zwei Fehlerquellen mit einer Maßnahme. Das Produkt verändert sich nicht zwischen Entnahme und Analyse, und die nächste Probe wird nicht durch Rückstände der vorherigen verfälscht – Kreuzkontamination zwischen unterschiedlichen Chargen oder Batterietypen ist bei schwankender Schwarzmasse-Zusammensetzung ein reales Risiko.
Konstruktive Details, die im Betrieb den Unterschied machen
- Der Probenkolben ist nur während der Probenahme im Produktstrom. Außerhalb des Vorgangs verbleibt er außerhalb des Prozesses. Das reduziert Verschleiß, Produktanhaftungen und Kontaminationen deutlich – und ist bei abrasiven Fraktionen wie Folienresten der entscheidende Unterschied zu einem dauerhaft eingetauchten Kolbenprobenehmer.
- Überwachung der Kolbenstellung. Auf Wunsch wird die Position über induktive Endschalter oder andere Sensoren überwacht. Damit ist jederzeit sichergestellt, dass sich der Probenehmer in der korrekten Endlage befindet – und dass die Probenahme tatsächlich durchgeführt wurde. Aus einem mechanischen Vorgang wird ein dokumentierbares Ereignis.
- Integration über Anschweißstutzen. Der Probenehmer lässt sich schnell in bestehende oder neue Prozessanlagen einbinden. Installation, Wartung und späteres Nachrüsten bleiben damit unkompliziert.
- Totraumarme Ausführung. An produktberührten Stellen ist eine totraumfreie Gestaltung die Voraussetzung dafür, dass die Reinigung überhaupt wirken kann.
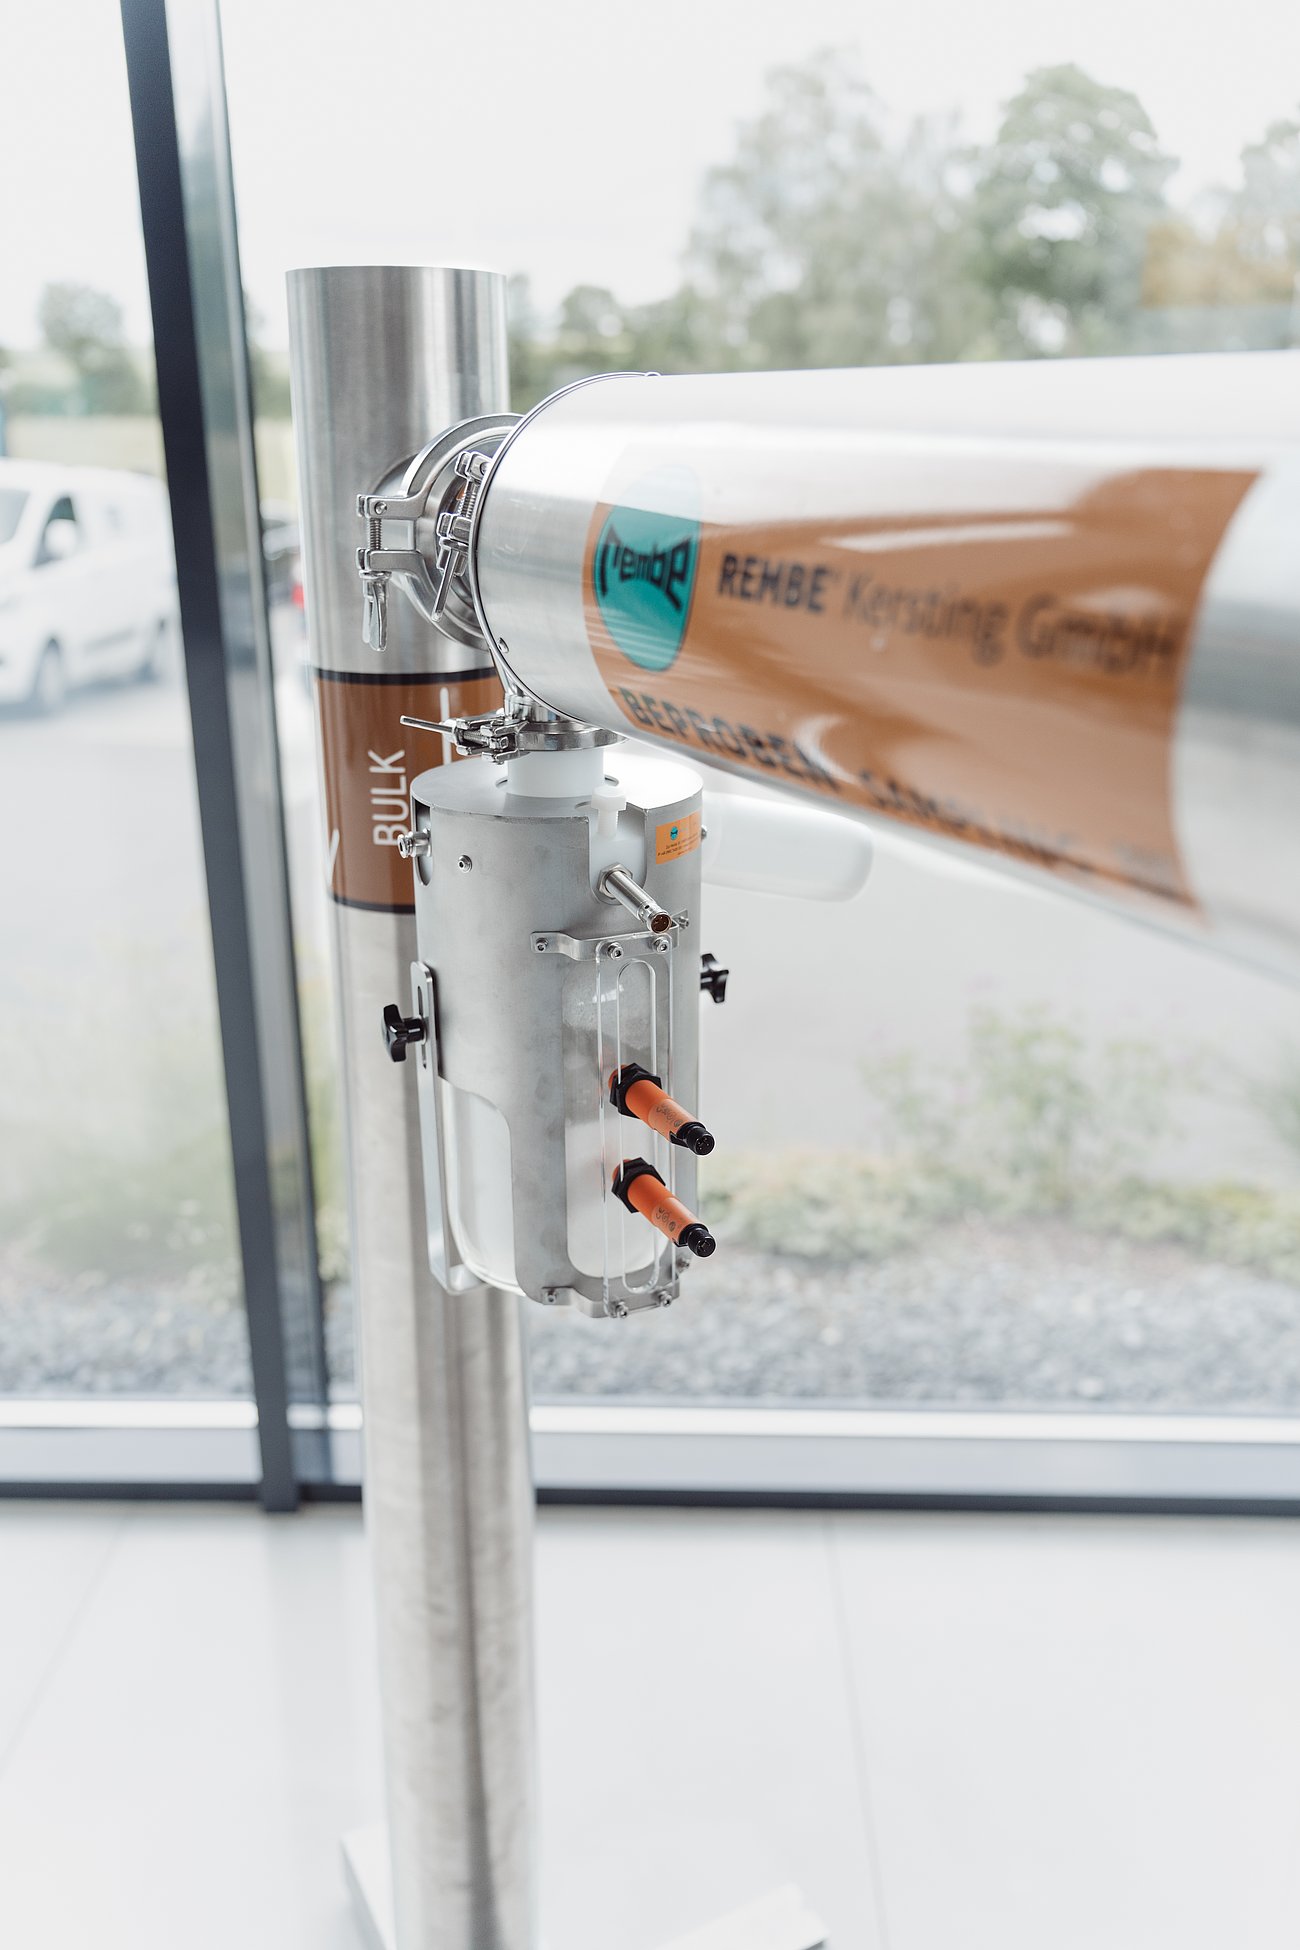
Tassenprobenehmer SAMglide
Übergabe und Verpackung: die Kette endet nicht am Probenehmer
Die Sicherheit endet nicht bei der Entnahme. Auch Probentransport, Übergabe und Verpackung können vollständig gekapselt und automatisiert ausgeführt werden. Je nach Anforderung erfolgt die Übergabe in Endloslinern, Probenflaschen, Beuteln oder über Schleusensysteme – so lässt sich für jede Containment-Anforderung die passende Lösung realisieren.
In Kombination mit dem Probenahmesystem SAMbutler wird die Probe automatisch in Flaschen oder Beutel abgefüllt, verschlossen und eindeutig gekennzeichnet. Damit entsteht ein manipulationssicherer und vollständig nachvollziehbarer Probenahmeprozess, die Voraussetzung dafür, dass ein Analysenwert einer konkreten Charge zugeordnet werden kann.
Intelligente Funktionen wie Flaschenerkennung, Füllstandserkennung und die Überwachung der Anlagenfunktionen sorgen für einen sicheren und reproduzierbaren Ablauf. Bedienfehler werden vermieden, die Anlagenverfügbarkeit steigt.
Die Systeme von REMBE® Kersting für diese Aufgabe
- Containmentprobenehmer SAMsafe für die geschlossene Entnahme aus kritischen und gesundheitsgefährdenden Medien.
- Kolbenprobenehmer SAMplug für die Entnahme aus dem Produktstrom mit definierter Kolbenbewegung.
- Probentransportsystem für den gekapselten Weg der Probe zum Übergabepunkt.
- Probenahmesystem SAMbutler und Probenkarussell SAMbutler MIDI für Abfüllung, Verschluss und Kennzeichnung.
- Steuerungsbau SAMdrive für die vollständige Automatisierung von der Auslösung bis zur fertigen, verpackten Probe.
Durch zahlreiche Projekte in der Batterie- und Rohstoffindustrie liegt umfangreiche Erfahrung im Umgang mit anspruchsvollen Batteriematerialien vor. Dieses Know-how fließt direkt in die Auslegung der Probenahmesysteme ein.
Fünf Fragen vor der Auslegung
- Wie ist das Medium arbeitsschutzrechtlich eingestuft und welches Containment-Niveau folgt daraus?
- Ist das Produkt reaktiv oder feuchtigkeitsempfindlich, sodass eine Inertisierung erforderlich wird?
- Wie viele Einzelproben bräuchte es, um die Heterogenität der Charge tatsächlich abzubilden – und erlaubt der heutige Prozess diese Anzahl?
- In welcher Form muss die Probe übergeben werden: Endlosliner, Flasche, Beutel oder Schleuse?
- Ist dokumentiert, dass eine Probe entnommen wurde – oder nur, dass sie hätte entnommen werden sollen?
Die letzte Frage ist die unangenehmste, aber in Auditsituationen die entscheidende.
Fazit
Die Probenahmesysteme für das Batterierecycling vereinen höchste Sicherheitsstandards mit maximaler Flexibilität. Individuelle Werkstoffausführungen, druckfeste Dichtungen, Inertisierung, automatisierte Probenahme sowie vielfältige Übergabe- und Verpackungslösungen ermöglichen eine geschlossene Containment-Lösung für anspruchsvolle Batteriematerialien. Das Ergebnis sind reproduzierbare Proben, ein optimaler Schutz von Mitarbeitern und Anlage sowie ein wirtschaftlicher, vollständig automatisierter Probenahmeprozess.
Und ein Nebeneffekt, der in der Elektromobilität zunehmend zählt: Wer seine Ströme sauber beprobt, kann seine Verwertungsquoten nicht nur erreichen, sondern belegen.