Échantillonnage dans le recyclage des batteries : pourquoi le confinement et la représentativité doivent être pensés ensemble.
Dans le recyclage des batteries, deux exigences se rencontrent, qui dans la pratique sont souvent opposées. La première est : le matériau ne doit atteindre personne. La seconde est : l'échantillon doit représenter correctement le matériau. Celui qui ne satisfait que la première construit une installation hermétique avec des valeurs d'analyse inutilisables. Celui qui ne satisfait que la seconde met en danger les employés. Répondre aux deux exigences ensemble est la véritable tâche de l'ingénieur.
Pourquoi l'échantillon compte réglementairement dans le recyclage des batteries
Le règlement européen sur les batteries (Règlement (UE) 2023/1542) définit l'efficacité du recyclage comme un rapport de masse : matières premières secondaires récupérées par rapport à la masse des batteries usagées introduites dans le processus. À cela s'ajoutent des valeurs minimales pour la valorisation matérielle de certaines matières premières : à partir de fin 2027, 90 pour cent pour le cobalt, le cuivre, le plomb et le nickel ainsi que 50 pour cent pour le lithium, puis à partir de fin 2031, respectivement 95 et 80 pour cent.
Ces quotas ne sont pas des auto-déclarations. Ils doivent être prouvés – et la preuve consiste en des valeurs d'analyse des flux entrants et sortants. Chacune de ces valeurs d'analyse est exacte pour l'échantillon dont elle a été tirée. Ainsi, toute la chaîne de preuve dépend de la question de savoir à quel point cet échantillon était représentatif. Un échantillonnage imprécis ne génère pas d'erreur de mesure au laboratoire, mais un faux quota dans le rapport.
À cela s'ajoute le changement de statut du produit intermédiaire central : la Commission européenne a ajusté la liste des déchets en 2025 par acte délégué, la masse noire est depuis considérée comme un déchet dangereux. Ainsi, son exportation vers des pays non membres de l'OCDE est interdite selon la Convention de Bâle – et le traitement a lieu là où l'échantillonnage doit également avoir lieu.
La masse noire est le cas le plus difficile de représentativité.
La masse noire se forme après que les cellules lithium-ion ont été démontées et broyées. Le résultat est un mélange de particules de matériau actif, de graphite, de restes de feuilles de cuivre et d'aluminium, de fragments de boîtier et de matériau séparateur, avec des tailles de grains et des densités apparentes très différentes. Et la composition fluctue également en fonction du type de batterie et du fabricant.
Du point de vue de l'échantillonnage, c'est le cas extrême : un matériau dont les composants diffèrent fortement physiquement se désagrège à chaque mouvement. Un seul échantillon ne peut pas représenter un tel lot. De nombreux échantillons individuels sont nécessaires, répartis sur le flux de produit, qui sont réunis en un échantillon composite : c'est-à-dire prélèvement en ligne dans le processus en cours au lieu d'un échantillonnage à partir du tas au repos.
C'est précisément ici que le conflit avec le confinement se pose : chaque prélèvement supplémentaire est une exposition supplémentaire lors d'un échantillonnage ouvert. Seul un processus d'échantillonnage fermé et automatisé permet d'augmenter le nombre d'échantillons individuels sans réduire le niveau de sécurité.
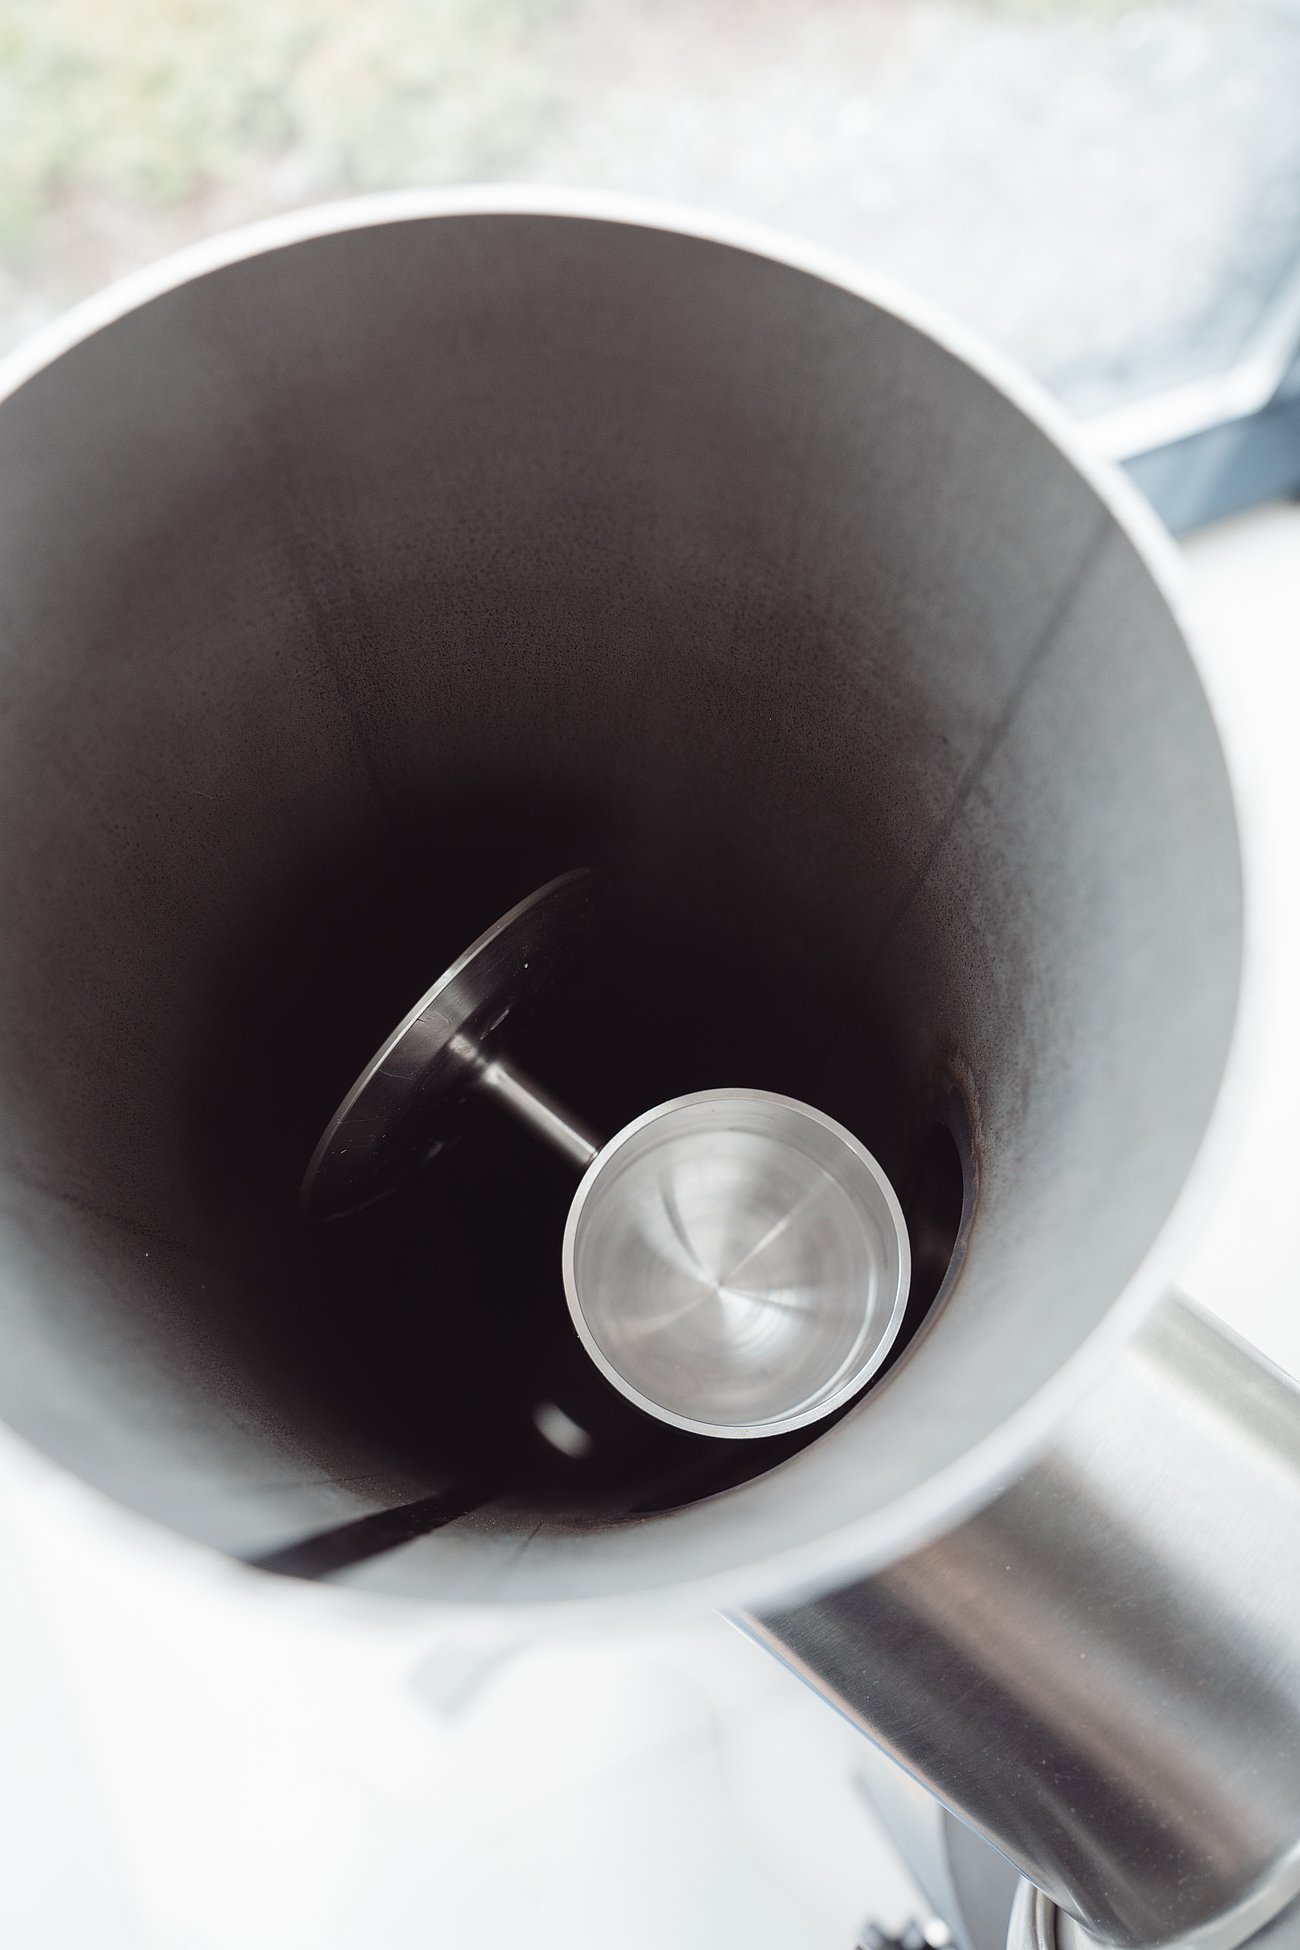
Échantillonneur à coupelle SAMglide
Confinement : le processus détermine la classe de protection.
Le prélèvement dans le recyclage des batteries impose des exigences particulièrement élevées en matière de sécurité, d'étanchéité et de confinement. Pour les poudres de batterie (comme l'hydroxyde de lithium, la masse noire ou d'autres matières premières de batterie), la protection des employés et la sécurité des produits sont toujours prioritaires. Un processus de prélèvement fermé minimise le contact avec le produit et empêche l'échappement de poussières dangereuses pour la santé.
Le niveau de protection requis ne peut pas être déterminé de manière générale. Il résulte de l'évaluation matérielle du milieu – en pratique par le biais de valeurs limites d'exposition professionnelle ou d'une classification OEB. La même systématique, qui définit la norme de confinement dans l'industrie pharmaceutique, est également le bon point de départ pour les matériaux de batterie : d'abord la classification du milieu, puis la conception du préleveur.
Deux autres propriétés de ces matériaux doivent être prises en compte dans la même réflexion : les poudres très sèches ont tendance à une charge électrostatique, et les poussières contenant des métaux peuvent former des atmosphères inflammables – la conception doit donc également couvrir les exigences de ATEX.
Matériaux et revêtements : selon le milieu, pas selon le catalogue
Chaque processus impose des exigences différentes en matière de matériau, de température, de pression et de manipulation des produits. C'est pourquoi les solutions de prélèvement sont créées individuellement et précisément adaptées à chaque application.
- Matériaux: En plus de divers aciers inoxydables, des matériaux hautement résistants comme Hastelloy® sont utilisés pour pouvoir prélever en toute sécurité des milieux agressifs ou corrosifs – l'hydroxyde de lithium, par exemple, est fortement alcalin.
- Revêtements: Pour des applications particulièrement exigeantes, des revêtements en PTFE ou ETFE sont disponibles. Ils augmentent la résistance chimique, réduisent les adhérences et facilitent le nettoyage.
- Systèmes d'étanchéité: Des joints résistants à la pression et sûrs pour le processus empêchent les poussières ou particules dangereuses pour la santé de s'échapper de manière incontrôlée.
Le point derrière la liste des matériaux n'est pas la liste elle-même, mais l'ordre : d'abord le milieu est évalué, puis le matériau est choisi. Acier inoxydable, là où il suffit, Hastelloy®, là où il ne suffit pas. Un échantillonneur, qui est proposé systématiquement dans la classe de matériaux la plus élevée, n'est pas un signal de compétence, mais un renoncement à la conception.
Inertisierung: Protection des produits et nettoyage en une seule étape.
Pour les produits réactifs ou sensibles à l'humidité, le préleveur peut être équipé d'une injection de gaz inerte. Elle protège le produit du contact avec l'oxygène ou l'humidité et sert en même temps à nettoyer le préleveur en éliminant de manière fiable les résidus de produit après l'échantillonnage.
Cette double fonction est plus qu'une solution élégante : elle adresse deux sources d'erreur avec une seule mesure. Le produit ne change pas entre le prélèvement et l'analyse, et le prochain échantillon n'est pas altéré par les résidus du précédent – la contamination croisée entre différents lots ou types de batteries est un risque réel avec une composition de masse noire fluctuante.
Détails constructifs qui font la différence en opération
- Le piston de prélèvement n'est dans le flux de produit que pendant l'échantillonnage. En dehors du processus, il reste en dehors du processus. Cela réduit considérablement l'usure, les adhérences de produit et les contaminations – et c'est la différence décisive avec un préleveur à piston immergé en permanence pour des fractions abrasives comme les restes de film.
- Surveillance de la position du piston. Sur demande, la position est surveillée par des interrupteurs de fin de course inductifs ou d'autres capteurs. Cela garantit à tout moment que le préleveur est dans la position finale correcte – et que l'échantillonnage a effectivement été effectué. Un processus mécanique devient un événement documentable.
- Intégration via embout à souder. Le préleveur peut être rapidement intégré dans des installations de processus existantes ou nouvelles. L'installation, la maintenance et le rétrofit ultérieur restent ainsi simples.
- Conception sans espace mort. Aux endroits en contact avec le produit, une conception sans espace mort est la condition préalable pour que le nettoyage puisse être efficace.
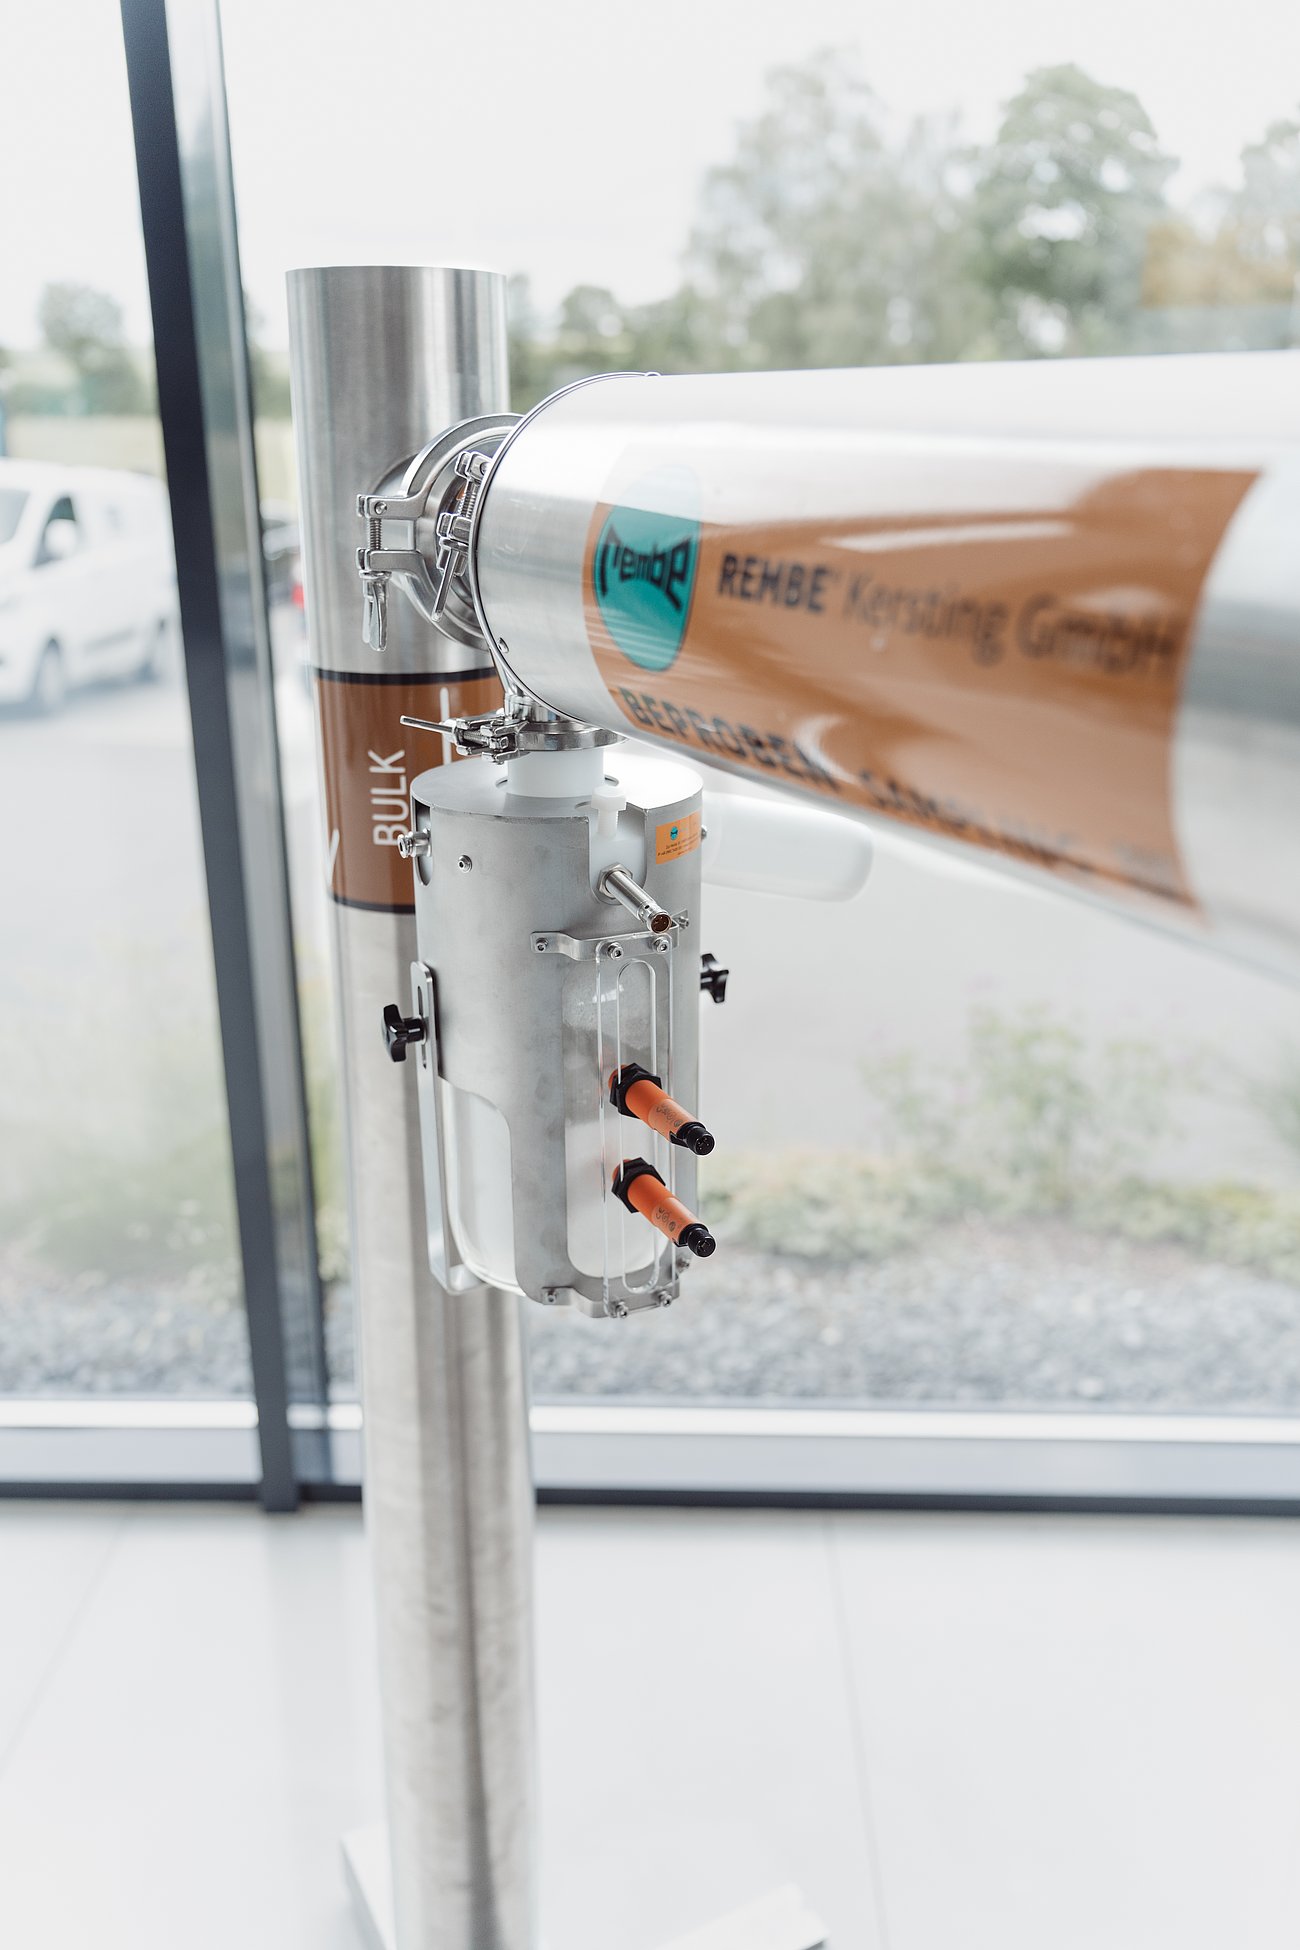
Échantillonneur à coupelle SAMglide
Remise et emballage : la chaîne ne s'arrête pas au préleveur.
La sécurité ne s'arrête pas à l'échantillonnage. Le transport des échantillons, la remise et l'emballage peuvent également être entièrement encapsulés et automatisés. Selon les exigences, la remise s'effectue dans des liners sans fin, des flacons d'échantillons, des sachets ou via des systèmes de sas – permettant ainsi de réaliser la solution adaptée à chaque exigence de confinement.
En combinaison avec le système d'échantillonnage SAMbutler, l'échantillon est automatiquement rempli dans des flacons ou des sachets, scellé et clairement étiqueté. Cela crée un processus d'échantillonnage sécurisé contre les manipulations et entièrement traçable, condition préalable pour qu'une valeur d'analyse puisse être attribuée à un lot concret.
Des fonctions intelligentes telles que la reconnaissance des flacons, la détection du niveau de remplissage et la surveillance des fonctions des installations garantissent un déroulement sûr et reproductible. Les erreurs de manipulation sont évitées, la disponibilité des installations augmente.
Les systèmes de REMBE® Kersting pour cette tâche
- Prélèvement d'échantillons en confinement SAMsafe pour le prélèvement fermé à partir de médias critiques et dangereux pour la santé.
- Prélèvement d'échantillons à piston SAMplug pour le prélèvement à partir du flux de produit avec un mouvement de piston défini.
- Système de transport d'échantillons pour le chemin encapsulé de l'échantillon jusqu'au point de remise.
- Système d'échantillonnage SAMbutler et carrousel d'échantillons SAMbutler MIDI pour le remplissage, le scellage et l'étiquetage.
- Construction de commande SAMdrive pour l'automatisation complète de la déclenchement jusqu'à l'échantillon emballé fini.
Grâce à de nombreux projets dans l'industrie des batteries et des matières premières, une vaste expérience dans la manipulation de matériaux de batterie exigeants est disponible. Ce savoir-faire est directement intégré dans la conception des systèmes d'échantillonnage.
Cinq questions avant l'interprétation
- Comment le milieu est-il classé en termes de droit de la protection du travail et quel niveau de confinement en découle ?
- Le produit est-il réactif ou sensible à l'humidité, nécessitant ainsi une inertisation ?
- Combien d'échantillons individuels seraient nécessaires pour réellement représenter l'hétérogénéité du lot – et le processus actuel permet-il ce nombre ?
- Sous quelle forme l'échantillon doit-il être remis : liner continu, bouteille, sachet ou sas ?
- Est-il documenté qu'un échantillon a été prélevé – ou seulement qu'il aurait dû être prélevé ?
La dernière question est la plus désagréable, mais décisive lors d'un audit.
Conclusion
Les systèmes d'échantillonnage pour le recyclage des batteries allient les normes de sécurité les plus élevées à une flexibilité maximale. Des exécutions de matériaux individuelles, des joints étanches à la pression, une inertisation, un échantillonnage automatisé ainsi que des solutions variées de transfert et d'emballage permettent une solution de confinement fermée pour des matériaux de batterie exigeants. Le résultat est des échantillons reproductibles, une protection optimale des employés et des installations ainsi qu'un processus d'échantillonnage économique et entièrement automatisé.
Et un effet secondaire qui compte de plus en plus dans la mobilité électrique : ceux qui échantillonnent proprement leurs flux peuvent non seulement atteindre leurs taux de valorisation, mais aussi les prouver.